





Ako orientácia väzby uhlíkových vlákien mení správanie pri dopade
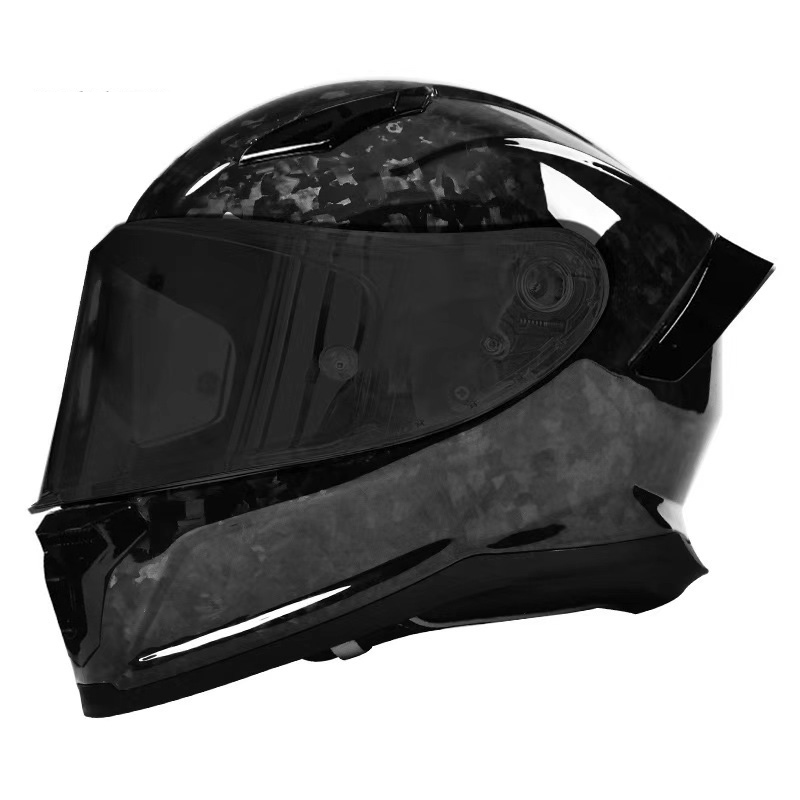
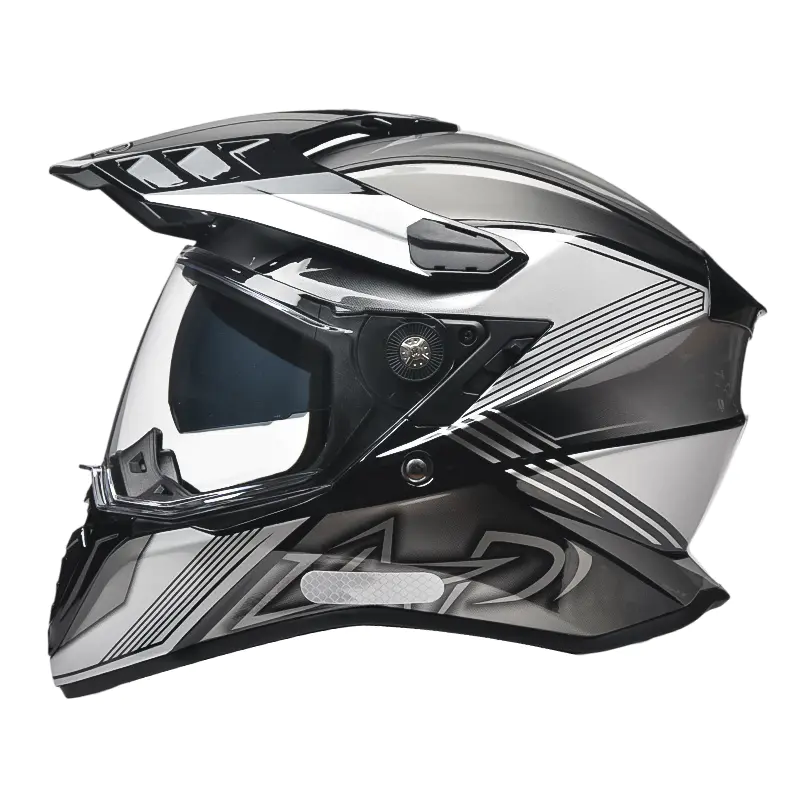
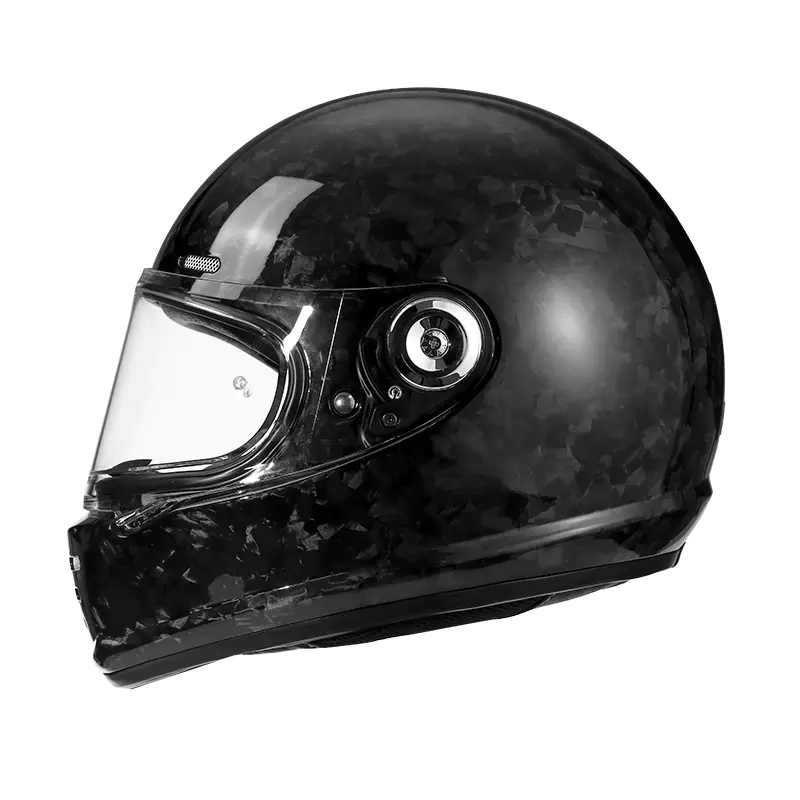
Shanghai Weijue Industry Co., Ltd pristupuje k ukladaniu uhlíka ako k rozhodnutiu stavebného inžinierstva, nie ku kozmetickému. V a Prilba z uhlíkových vlákien Smer väzby - 0/90 stupňov oproti 45 stupňovému sklonu - určuje, ako sa energia nárazu pohybuje cez škrupinu. Usporiadanie 0/90 dobre odoláva priamemu stlačeniu, čo je užitočné v celej korune, zatiaľ čo položenie 45 stupňov lepšie zvláda šmykové zaťaženie, na čom záleží viac v oblasti spánkov a čeľuste, kde nárazy často prichádzajú pod uhlom, a nie rovno. Výrobcovia, ktorí používajú jedinú rovnomernú väzbu cez celú škrupinu, zvyčajne optimalizujú rýchlosť výroby, a nie distribúciu nárazu, pretože skutočné viacsmerné ukladanie vyžaduje ručné ukladanie plátov látky v rôznych orientáciách podľa zóny.
Pomer živice k vláknu je ďalšou premennou, na ktorú sa kupujúci len zriedka pýtajú. Príliš veľa živice zvyšuje hmotnosť bez pridania sily, zatiaľ čo príliš málo živice zanecháva suché miesta, ktoré pri zaťažení praskajú. Správne vyliečený Motocyklová prilba z uhlíkových vlákien škrupina je zvyčajne v hmotnostnom pomere vlákna k živici 60:40 a tento údaj sa oplatí vyžiadať si priamo od ktoréhokoľvek dodávateľa počas auditov kvality.
- Výplet 0/90 stupňov: silnejší proti priamemu nárazu koruny
- 45-stupňová šikmá väzba: lepšia odolnosť proti šmyku v oblasti spánkov a čeľustí
- Vytvrdzovanie v autokláve pod tlakom znižuje vzduchové bubliny v porovnaní s vytvrdzovaním v otvorenej forme
Kontrola hrúbky steny v vstrekovaní ABS
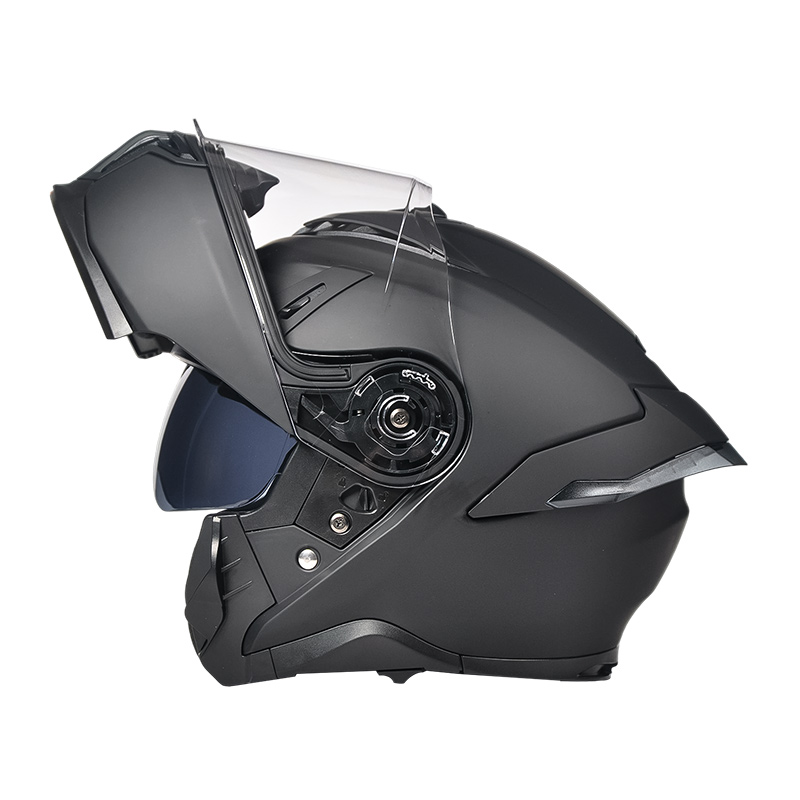
An Moto prilba ABS škrupina žije alebo odumiera na konzistencii formy, a nie na samotnej kvalite suroviny. Vstrekovanie sa spolieha na udržanie rovnomernej hrúbky steny v celej škrupine – zvyčajne v rozsahu 3 až 4 mm – pretože každá zóna, ktorá sa ochladzuje rýchlejšie ako okolitý materiál, vytvára vnútorné namáhacie body nazývané klesajúce značky, ktoré oslabujú odolnosť proti nárazu presne v oblastiach, ktoré jazdci zvonku nevidia. Teplota formy, vstrekovací tlak a čas ochladzovania musia zostať v rámci prísnych tolerancií šarža po šarži, čo je dôvod, prečo lacnejšie operácie s nástrojmi často vykazujú nekonzistentné výsledky aj pri použití rovnakej triedy ABS živice ako u výrobcov vyššej kategórie.
Kupujúci, ktorí hodnotia dodávateľa ABS prilby, by sa mali opýtať na počet dutín formy a testovanie konzistencie výstrelov, nielen na názov značky živice, pretože dve prilby vyrobené z identického surového materiálu môžu fungovať veľmi odlišne v závislosti od toho, ako prísne je proces vstrekovania kontrolovaný od dávky k dávke. To je tiež miesto, kde Shanghai Weijue Industry Co., Ltd značne investuje, pričom vykonáva náhodné kontroly hrúbky škrupiny pri každej výrobnej šarži, namiesto toho, aby sa spoliehal len na predvýrobný odber vzoriek.
Rozloženie hmotnosti a únava krku pri dlhých jazdách
Celková hmotnosť prilby priťahuje najväčšiu pozornosť v zoznamoch produktov, ale rozloženie hmotnosti okolo hlavy má väčší význam pre únavu jazdca pri jazdách dlhších ako dve hodiny. Prilba s hmotnosťou sústredenou smerom dopredu – bežné pri modeloch s ťažkými tvárovými štítmi alebo vetracími otvormi namontovanými vpredu – vytvára väčšie namáhanie krku dopredu ako prilba s rovnakou celkovou hmotnosťou s rovnomerne rozloženou hmotou okolo škrupiny. Toto je jedna z praktických výhod, ktoré konštrukcia z uhlíkových vlákien ponúka oproti ABS: pri rovnakej hrúbke škrupiny potrebnej na absolvovanie nárazových testov karbónové vlákno zvyčajne ušetrí 150 až 200 gramov a táto ušetrená hmotnosť sa najviac prejaví zníženou únavou krku pri trvalej jazde na diaľnici, a nie pri akomkoľvek jednotlivom čísle špecifikácie.
Kde na váhovom rozdiele skutočne záleží
- Trvalé diaľničné rýchlosti, pri ktorých odpor vetra pridáva krútiaci moment na krk
- Sledujte jazdu s častým pohybom hlavy, kontrolujte zrkadlá a mŕtvy uhol
- Viachodinové turistické trasy, kde kumulatívna únava ovplyvňuje reakčný čas
Zodpovedajúci materiál škrupiny podľa objemu objednávky a umiestnenia ceny
Rozhodnutie medzi skladovaním radu prilieb z uhlíkových vlákien a radom prilieb z ABS sa zvyčajne zakladá na prispôsobení ekonomiky výroby cieľovej maloobchodnej úrovni, a nie na tom, aby bol jeden materiál všeobecne „lepší“. Ukladanie uhlíka je náročné na prácu a neznižuje náklady tak, ako to robí vstrekovanie pri veľkom objeme, takže má tendenciu dávať zmysel pre prémiové produktové rady s nižším počtom jednotiek. Naproti tomu lisovanie ABS je nákladovo efektívnejšie so zvyšujúcim sa objemom objednávok, pretože náklady na nástroje sa rozložia do väčšieho množstva.
| Faktor | Motocyklová prilba z uhlíkových vlákien | Moto prilba ABS |
|---|---|---|
| Spôsob výroby | Ručné položenie, vytvrdené v autokláve | Vstrekovaný |
| Efektívnosť nákladov v rozsahu | Zlepšuje sa pomaly s objemom | Prudko sa zlepšuje s objemom |
| Typické polohovanie | Prémiové, nižší počet jednotiek | Stredný rozsah, vysoká hlasitosť |
Keďže štruktúry objednávok sa na jednotlivých trhoch veľmi líšia, v Shanghai Weijue Industry Co., Ltd paralelne prevádzkujeme líniu prilieb z uhlíkových vlákien a ABS, takže kupujúci môžu zosúladiť materiál plášťa so svojou cenovou úrovňou bez toho, aby museli meniť dodávateľov medzi jednotlivými produktovými radmi.